山东临朐一家铝型材厂的氧化线,日排水 800 m³。中和池的 pH 一到 9 就往上飘,沉淀池表面浮一层细絮,出水带乳白色;铝泥进板框压滤,泥饼含水率 78%,外运按吨付费,一个月光处置费就是一笔硬支出。后来把中和段的 pH 控制改成自动、絮凝段换掉一个牌号的阴离子聚丙烯酰胺,泥饼含水率降到 63%,外运车次少了近三成。
这类现场在铝型材集群区很常见。氧化废水的难点不在水量,在成分:铝离子高、pH 跨度大,还夹着封孔段的镍和着色段的染料。聚丙烯酰胺(PAM,Polyacrylamide)在这里负责「把氢氧化铝细絮连成大絮团、让泥水尽快分开」,但它只在特定 pH 窗口里有效,前面中和没做好,后面加多少都白搭。下面按难点、分工、pH、选型、加量、铝泥六件事讲。
三件事同时压在身上:铝离子高、pH 跨度宽、还有镍和染料两个敏感项。
硫酸阳极氧化槽的硫酸浓度一般维持在 150–200 g/L,生产过程中铝离子会不断累积,溶到 15–20 g/L 时就得分流一部分槽液、补新酸,这部分废槽液是铝离子的主要来源。碱洗(去油)段排出的水 pH 在 12 以上,酸洗和氧化清洗段排出的水 pH 常在 2 以下,两股水混在一起,中和的碱耗和 pH 波动都大。
封孔段更麻烦。镍盐封孔(氟化镍、醋酸镍体系)的漂洗水带镍,不少地区参照《电镀污染物排放标准》执行总镍 0.5 mg/L,部分地方标准要求车间排口 0.1 mg/L。含镍水必须单独分流、单独做化学沉淀或树脂回收,不能进了综合池再想办法,一旦混进大池,为达标就得整池处理,成本翻几倍。
着色段的染料水则是色度问题。染料分子靠絮凝只能去掉一部分,剩下的要靠氧化或吸附,指望聚丙烯酰胺把色度打下来并不现实。
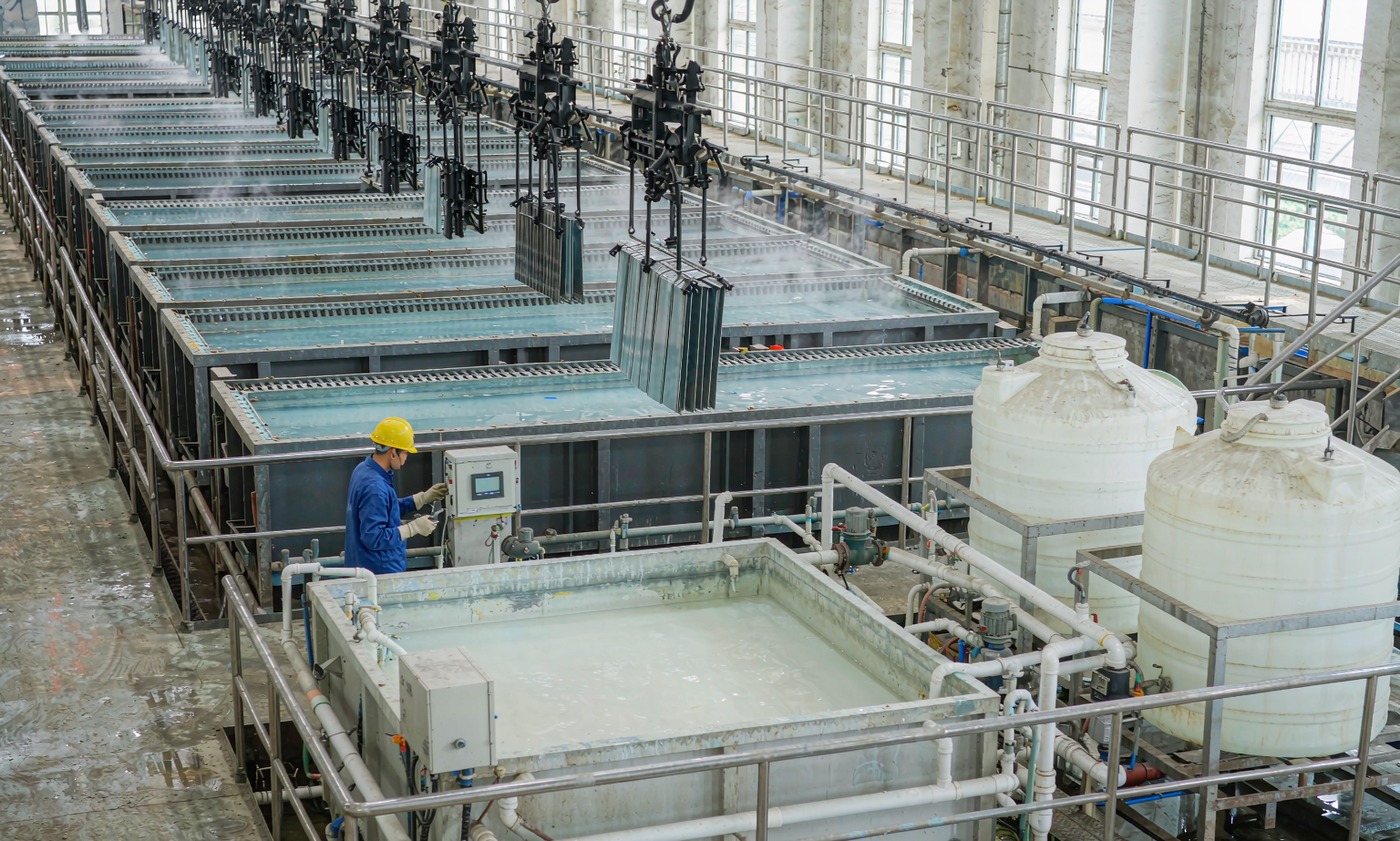
图1:铝型材氧化线槽体与废水中和、加药现场
它只负责「长大」:把中和生成的氢氧化铝微粒桥接成可沉降的絮团,不脱稳、不脱色。
完整链条是三步。其一,中和定 pH,让溶解态的铝变成氢氧化铝微粒,这一步是脱稳的起点。其二,投聚合氯化铝或聚合硫酸铁这类无机混凝剂,压缩微粒表面的双电层,让它们能够靠近。其三,投聚丙烯酰胺,长链高分子的多个链段同时吸附在不同微粒上,把若干微粒连成一个三到六毫米的絮团。
缺一步都能看出来。只中和不加药,氢氧化铝微粒只有几微米,一小时沉不到半米;只加混凝剂,絮体零点五到一毫米,易随水带出;三步到位,絮团三到六毫米,沉降速度提三到五倍,斜管沉淀池表面负荷能从 1.5 m³/(m²·h) 提到 3 m³/(m²·h) 以上。
被忽略的收益是助滤:铝泥比阻高、可压缩性强,加与不加,板框进料时间差三分之一,泥饼含水率差五到八个点,对处置费的影响比药剂费大。
因为氢氧化铝是两性氢氧化物,pH 低了不沉淀、pH 高了又会重新溶解,8.0–9.0 是它溶解度相对低的窗口。
低于 5 时,铝主要以铝离子形态存在,加再多絮凝剂也没有固相可抓;8.0–9.0 之间,氢氧化铝的溶解度降到微克级,絮体密实、容易沉降;超过 10,氢氧化铝开始转成偏铝酸盐重新溶回水里,表现就是「pH 越调越高、水越调越浑」,此时絮体细碎、上清液返白,聚丙烯酰胺的投加量翻倍也压不住。
两个动作能把 pH 稳住:碱洗水与酸洗水分开走、各自调 pH 再混合,或用小流量连续中和代替间歇大池中和;加碱上自动控制,波动压在正负 0.3 以内。中和不是瞬间完成的,混合后给五到十分钟再进絮凝池,否则絮凝池里还在生成微粒,絮团一边长一边被搅散。
一条氧化线要两套药:絮凝沉降段用阴离子型,污泥脱水段用阳离子型,两者不能互换。
絮凝段选阴离子聚丙烯酰胺,分子量 800 万–1200 万,水解度 20%–30%。原因在于氢氧化铝絮体在中性偏碱条件下表面带正电,阴离子型的羧基与其形成配位、加上长链的物理缠绕,桥接臂展得开,絮团大而松,沉降快。分子量偏低絮团小,偏高则溶解困难、溶液粘度大,在泵和管道里被剪切降解,进池的有效链长反而短。
污泥脱水段选阳离子聚丙烯酰胺,离子度 30%–40%,分子量 1000 万–1200 万。铝泥颗粒细、负电荷密度高,阳离子型靠电中和把颗粒表面的水挤出来,絮体紧实、不粘滤布,泥饼含水率才能压下来。
两套药混用是常见事故。把阳离子型投进絮凝段,絮团小而黏,沉淀池跑泥、斜管堵塞;把阴离子型投进压滤前调理,泥饼稀软、滤布糊死,进料压力顶到 0.8 MPa 也压不干。配液系统、加药泵、管道都要分开,标签写清楚。
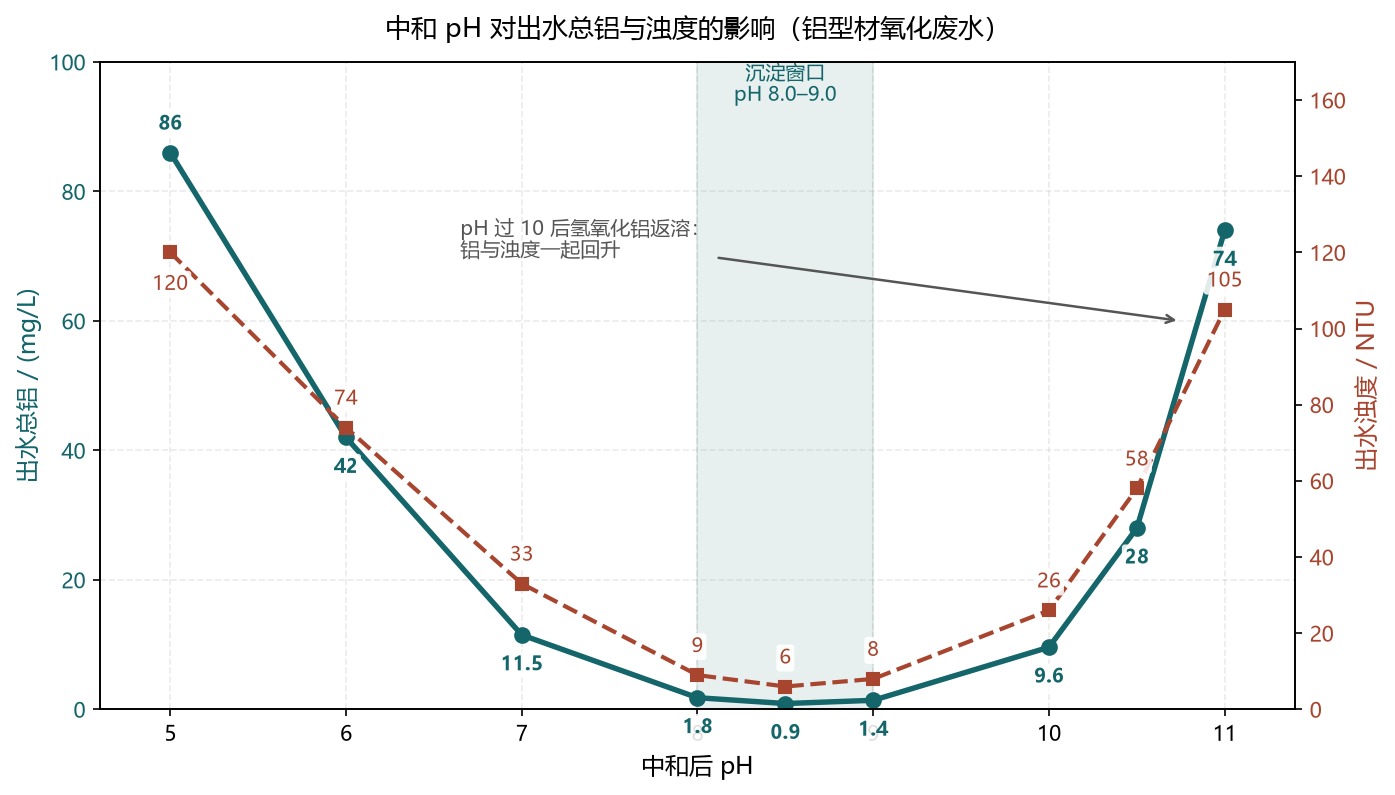
图2:中和 pH 对出水总铝与出水浊度的影响
絮凝段按水量计每升水投 1–5 毫克商品药,也就是每立方米水 1–5 克;污泥调理段按干泥计每吨干泥投 3–5 千克。
以日处理 800 m³ 的氧化线为例,絮凝段按 3 g/m³ 算是每天 2.4 千克商品药,配成 0.1%–0.2% 的溶液就是 1.2–2.4 吨溶液,分几个班次现配现用,存放不超过 24 小时。浓度配高了不好稀释、容易堵泵,配低了水多、池容不够,0.1%–0.2% 是现场比较稳的区间。溶解要用清水,先加水后撒粉、边撒边搅,转速控制在溶液不产生漩涡的程度,熟化 40–60 分钟再用。
投加点在混凝之后三十到六十秒。顺序是:中和反应完成、混凝剂快速搅拌十到三十秒(转速 200–300 r/min)、然后投聚丙烯酰胺,先快速十到二十秒让它分散,再转慢搅四十到六十转每分钟、持续三到五分钟让絮团长大。把聚丙烯酰胺和混凝剂投在同一格、同时搅,絮团刚形成就被桨叶打碎,等于白加。
水温低于 10 ℃ 时溶解时间会从 40 分钟拉长到 90 分钟以上,未溶开的颗粒进池不起作用,表现为「加了没反应」,冬季要用温水配液(不超过 40 ℃)、延长搅拌、投加量上浮 10%–15%;夏天水温 35 ℃ 以上降解快,当天配当天用完。
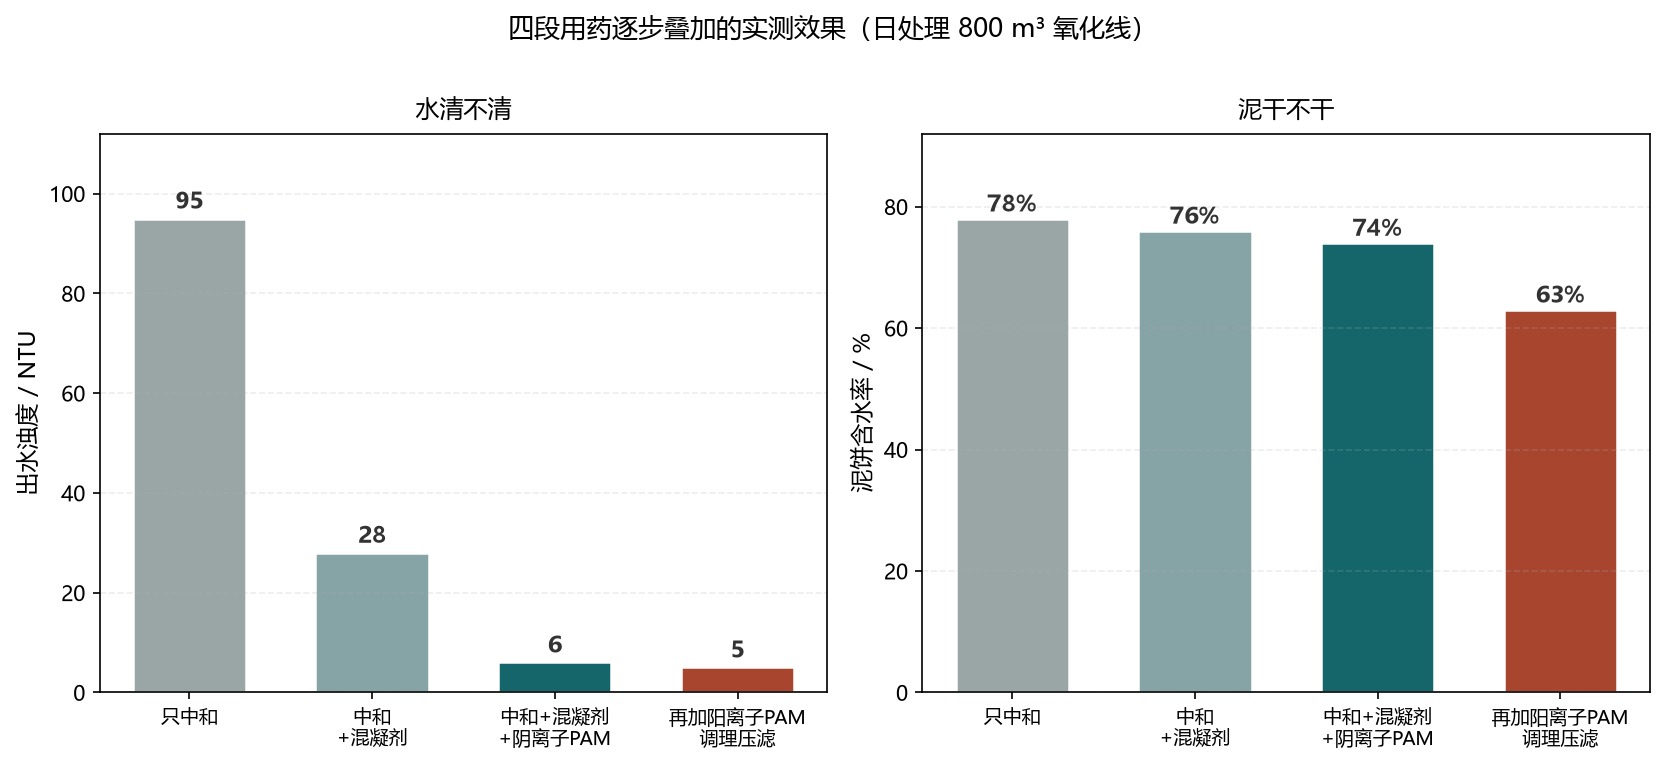
图3:四段用药叠加后的出水浊度与泥饼含水率
铝泥可以外售给做聚合氯化铝或制砖的厂,但含镍污泥要单独按危废走,两条线不能混。
先说产量。每加工一吨铝型材,氧化溶解加上中和沉淀,干基铝泥大致在 0.3–0.5 吨,这个量在污水站里算大,脱水环节的经济性比絮凝段更值得盯。沉淀池底流浓度控制在 2%–4%,太稀压滤机做无用功,太浓管道易堵。
脱水路径是:底流 → 污泥池 → 阳离子聚丙烯酰胺调理 → 板框压滤。调理段离子度 30%–40%、按干泥 3–5 kg/t 投加,泥饼含水率一般能到 60%–65%;要压到 55% 以下,通常还要掺石灰或粉煤灰做骨架,代价是泥饼增量 10%–15%,外运吨位反而上去,需要按当地处置单价算一遍再决定。
回用价值看成分。氢氧化铝为主的泥,干基氧化铝含量大体在 25%–30%,可以作聚合氯化铝的原料,也可以作建材掺料;但封孔段来的含镍污泥镍含量高,属于危险废物,必须单独收集、单独压滤、单独转移联单,混进铝泥里既卖不掉也过不了检查。
回到开头那个厂:改造前 78%、日产湿泥 9 吨,改造后 63%、日产 5.4 吨,按每吨处置费 300 元算一天省 1000 元上下,一年三十多万元,而多花的药剂费一年不到八万。含水率每降五个点,外运吨位约降一成,这笔账值得每季度重算。
Q1. 铝型材氧化废水该用阴离子还是阳离子聚丙烯酰胺?
A:分工用,不能只选一种。絮凝沉降段用阴离子聚丙烯酰胺(APAM),分子量 800 万–1200 万、水解度 20%–30%,负责把氢氧化铝细絮桥接成大絮团;污泥脱水段用阳离子聚丙烯酰胺(CPAM),离子度 30%–40%,负责把泥里的水挤出来、让泥饼压得干。两段用同一套配液系统会互相污染,管道和加药泵要分开。
Q2. 一吨氧化废水加多少聚丙烯酰胺?
A:絮凝段按水量计每升水 1–5 毫克商品药,折合每立方米水 1–5 克,具体看进水悬浮物和铝离子浓度取上下限。日处理 800 m³ 的线按 3 g/m³ 算,每天约 2.4 千克商品药,配成 0.1%–0.2% 溶液使用。污泥调理段另算,按每吨干泥 3–5 千克投加,不按水量计。
Q3. 中和后水还是浑的,问题出在哪?
A:先查 pH 是否过了 10。氢氧化铝是两性氢氧化物,pH 超过 10 会转成偏铝酸盐重新溶解,表现为 pH 越高水越浑、絮体越细碎,这时候加絮凝剂没用。其次查中和反应时间是否够,混合后要给 5–10 分钟再进絮凝池;三查混凝剂是否先投、投量是否够,脱稳不彻底时絮凝剂只能空转。
Q4. 封孔含镍废水能不能一起进综合池?
A:不能。含镍水一旦混进大池,为达标就得整池处理,药剂和污泥量都会成倍上升。正确做法是封孔漂洗水单独收集、单独做化学沉淀(pH 提到 10–11 生成氢氧化镍)或树脂回收,车间排口单独监测。含镍污泥属于危险废物,要单独压滤、单独转移,不能混进铝泥外售。
Q5. 铝泥算危废吗,能不能卖?
A:要分。以氢氧化铝为主、不混入含镍含铬水的铝泥,一般按一般工业固废管理,干基氧化铝含量 25%–30%,可以外售给聚合氯化铝厂或制砖厂作原料。混入了封孔含镍废水的污泥则属于危险废物,必须按危废流程申报、贮存、转移。分流做得好不好,直接决定这堆泥是能卖钱还是要花钱处置。
Copyright © 2002-2019 聚隆集团 版权所有 备案号:鲁ICP备19035292号-1
聚丙烯酰胺生产厂家:聚丙烯酰胺


